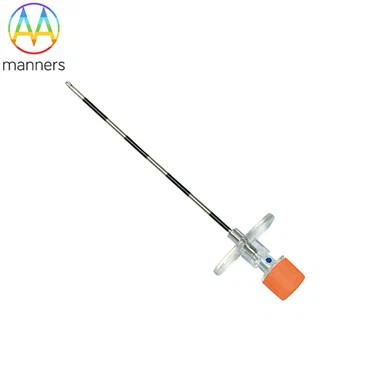
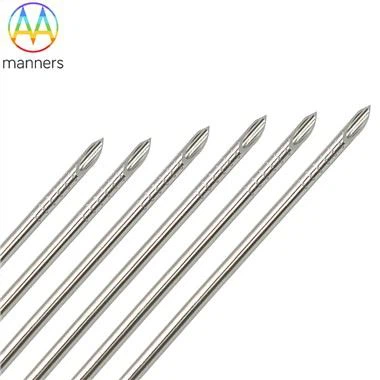
Ekojenik Ultrason İğne Uçlarının Tam Hassas Üretim Akışını Ortaya Çıkarma
Jun 10, 2026
https://www.nature.com/articles/s41598-024-72620-8
Temel Perspektif: Endüstriyel üretim açısından bakıldığında, bu makale kalifiye bir işletmenin tüm üretim yolculuğunu özetlemektedir.ekojenik ultrason iğnesiHammaddeden bitmiş ürüne kadar olan ipucu, sıkı hassas kontrolün ve temel teknik zorlukların altını çiziyor.
Ekojenik bir ultrason iğnesi aldatıcı derecede basit görünse de, ucunun üretilmesi, malzeme mühendisliği, mekanik işleme, kimyasal teknoloji, optoelektronik muayene ve diğer disiplinleri kapsayan karmaşık bir hassas üretim senfonisi oluşturur. Mikron-ölçekli sapmalar bile ultrason görüntüsünün görünürlüğünü ve düzgün nüfuz etme dokunsallığını tehlikeye atabilir. Bu izlenecek yol, iğne uçlarının-perde{-üretim iş akışının arka planını ortaya koyuyor.
Adım 1: Boru Şekillendirme – Ham Kılcaldan Boş Ucuna
Üretim, hassas tıbbi sınıf{0}paslanmaz çelik veya Nitinol alaşımlı kılcal borularla başlar.
- Kesim ve Boy KalibrasyonuOtomatik makineler, ham boruları önceden belirlenmiş tam-uzunluklara göre keser. Bu aşama, olağanüstü uç-yüz düzlüğü ve çapak bastırma gerektirir; küçük kusurlar sonraki işlem adımlarını aksatacaktır.
- Uç TaşlamaBu çekirdek aşama, iğne ucunun geometrik profilini şekillendirir. Yüksek-hızlı dönen elmas taşlama taşları, programlanan parametrelere göre borunun bir ucunda çok-açılı, çok-katmanlı hassas taşlama gerçekleştirir. Özel programlar standart tekli eğimler, kompozit eğimler veya dikenli ve yan portlu karmaşık uç konfigürasyonları sağlar. Tüm süreç, taşlama sonrasında uç açısını, simetriyi ve yüzey kaplamasını gerçek-izleyen satır içi görsel denetim sistemleriyle eşleştirilmiş yüksek-hassas CNC takım tezgahları tarafından yönetilir.
Adım 2: Yüzey Modifikasyonu – Substratın Ekojenik Kaplama için Hazırlanması
Çıplak metalik uçlar, güvenilir ultrason görüntülemesi sağlayamayan aşırı derecede pürüzsüz yüzeylere sahiptir ve özel yüzey değişikliği gerektirir.
- Çok-Kademeli Yağ Alma ve TemizlemeSıralı ultrasonik temizleme ve organik solvent banyoları, metal talaşlarını ve taşlama yağlayıcı kalıntılarını tamamen ortadan kaldırarak mükemmel şekilde kirletici-içermeyen bir uç yüzeyi sağlar.
- Pürüzlendirme ve DağlamaFiziksel veya kimyasal dokulandırma, polimer kaplama ile metal alt tabaka arasındaki yapışkan bağı güçlendirir. Yaygın teknikler arasında kumlama (yüzeyin ince sert parçacıklarla vurulması), kimyasal asitle aşındırma (mikro düzensiz topografi oluşturma) ve femtosaniye lazer oyma (mikro-çukurların veya oyukların hassas dizilerini aşındırarak) yer alır. Bu aşama, klinik kullanım sırasında kaplamanın delaminasyonunu önlemek için kritik öneme sahiptir.
Adım 3: Kaplama Biriktirme – Ucun "Ultrason Görüşü" ile donatılması
Bu aşama, tüm üretim hattındaki en dik teknik engeli temsil eder.
- Kaplama Bulamacı FormülasyonuTemiz oda ortamında, özel polimer reçine, önceden hazırlanmış mikrokabarcıklar veya yüksek-yansıtıcı mikropartiküller ile kalibre edilmiş oranlarda harmanlanır. Stabilize edilmiş kaplama bulamacı, özel karıştırma, homojenleştirme ve köpük giderme işlemleriyle hazırlanır. Mikrokabarcık boyutu ve tekdüze dağılım, sıkı bir şekilde korunan tescilli formülasyon uzmanlığını-oluşturur.
- Hassas Kaplama Uygulamasıİşlem görmüş uç bölümleri, kontrollü geri çekme veya hassas sprey kaplama ile daldırmalı-kaplama yoluyla kaplanır. Kaplama kalınlığı ve kapsama sınırı (filmin şafta ne kadar uzandığı) tasarım tolerans sınırları dahilinde sıkı bir şekilde tutulur. Uçlar daha sonra fırınlarda kademeli sıcaklık rampasıyla sertleştirmeye tabi tutulur ve polimer matris içinde mikro kabarcıkları ve partikül dolgu maddelerini güvenli bir şekilde kapsülleyen katı bir film oluşturmak için polimer çapraz bağlanmasını tetikler.
Adım 4: Son Bileme ve Kapsamlı Kalite Denetimi – Mükemmelliğin Peşinde
Kürlenmiş kaplamalar penetrasyon performansını bir miktar düşürebilir ve son ince bitirmeyi gerektirir.
- İkincil Mikro BilemeUltra-ince aşındırıcılar, kaplanmış tepe noktasında mikron-seviyesinde yeniden{-bileme sağlar, pürüzsüz nüfuz için kesme keskinliğini eski haline getirir ve optimize eder.
- Titiz Seri Kalite DoğrulamasıHer üretim partisi, tam kapsamlı sıkı yeterlilik testlerinden geçer:
Boyutsal inceleme: Yüksek-büyütmeli mikroskopi uç eğim açısını, iç/dış çapı ve kaplama kalınlığını ölçer.
Penetrasyon kuvveti testi: Fantom doku benzeri, yerleşik spesifikasyon kriterlerine göre yerleştirme direncini ölçer.
Ekojenik performans testi: Uçlar ultrason doku fantomlarına yerleştirilir; eğitimli teknisyenler standartlaştırılmış ultrason sistemlerini kullanarak yankı parlaklığını, tekdüzeliği ve açısal bağımlılığı değerlendirir.
Kaplama yapışma testi: Bükülme döngüsü ve ultrasonik çalkalama, kaplamanın soyulma veya pullanma direncini zorlar.
Sade metalik kılcal boru sisteminden ultrason görünürlüğüyle donatılmış hassas bir kesme aletine dönüştürülen ekojenik iğne ucu, modern hassas üretimin zirvesini temsil ediyor. Her mikroskobik ayrıntı üzerindeki aralıksız ve titiz kontrol, klinik minimal invazif müdahalelerde güvenilir ve tutarlı performansın temelini oluşturur.